Замечательное применение лазерной сварки с заполнением проволокой
2026-09-12
Лазерная сварка с присадочной проволокой
По сравнению с традиционными методами сварки лазерная сварка имеет существенные преимущества – низкое тепловложение, высокую скорость сварки, малую зону термического влияния, малую термическую деформацию и т.д. В последние годы лазерная сварка получила широкое распространение в таких высокотехнологичных отраслях, как автомобильная промышленность, судостроение, атомная энергетика, аэрокосмическая промышленность и т.д., а с удешевлением комплектных комплектов оборудования ее применение в повседневных метизных изделиях и других сферах, связанных с жизнью, начало быстро расти.
В целях удовлетворения потребностей развития различных отраслей промышленности совершенствуются и методы лазерной сварки. Лазерная сварка проволокой благодаря концентрированной сварочной энергии и небольшой деформации позволяет уменьшить запас зазора при стыковой сварке и уменьшить дефекты сварки. Она стала эффективной альтернативой традиционной дуговой сварке на железнодорожном транспорте и в автомобильной промышленности.
Сегодня мы познакомим вас с замечательными возможностями лазерной сварки.
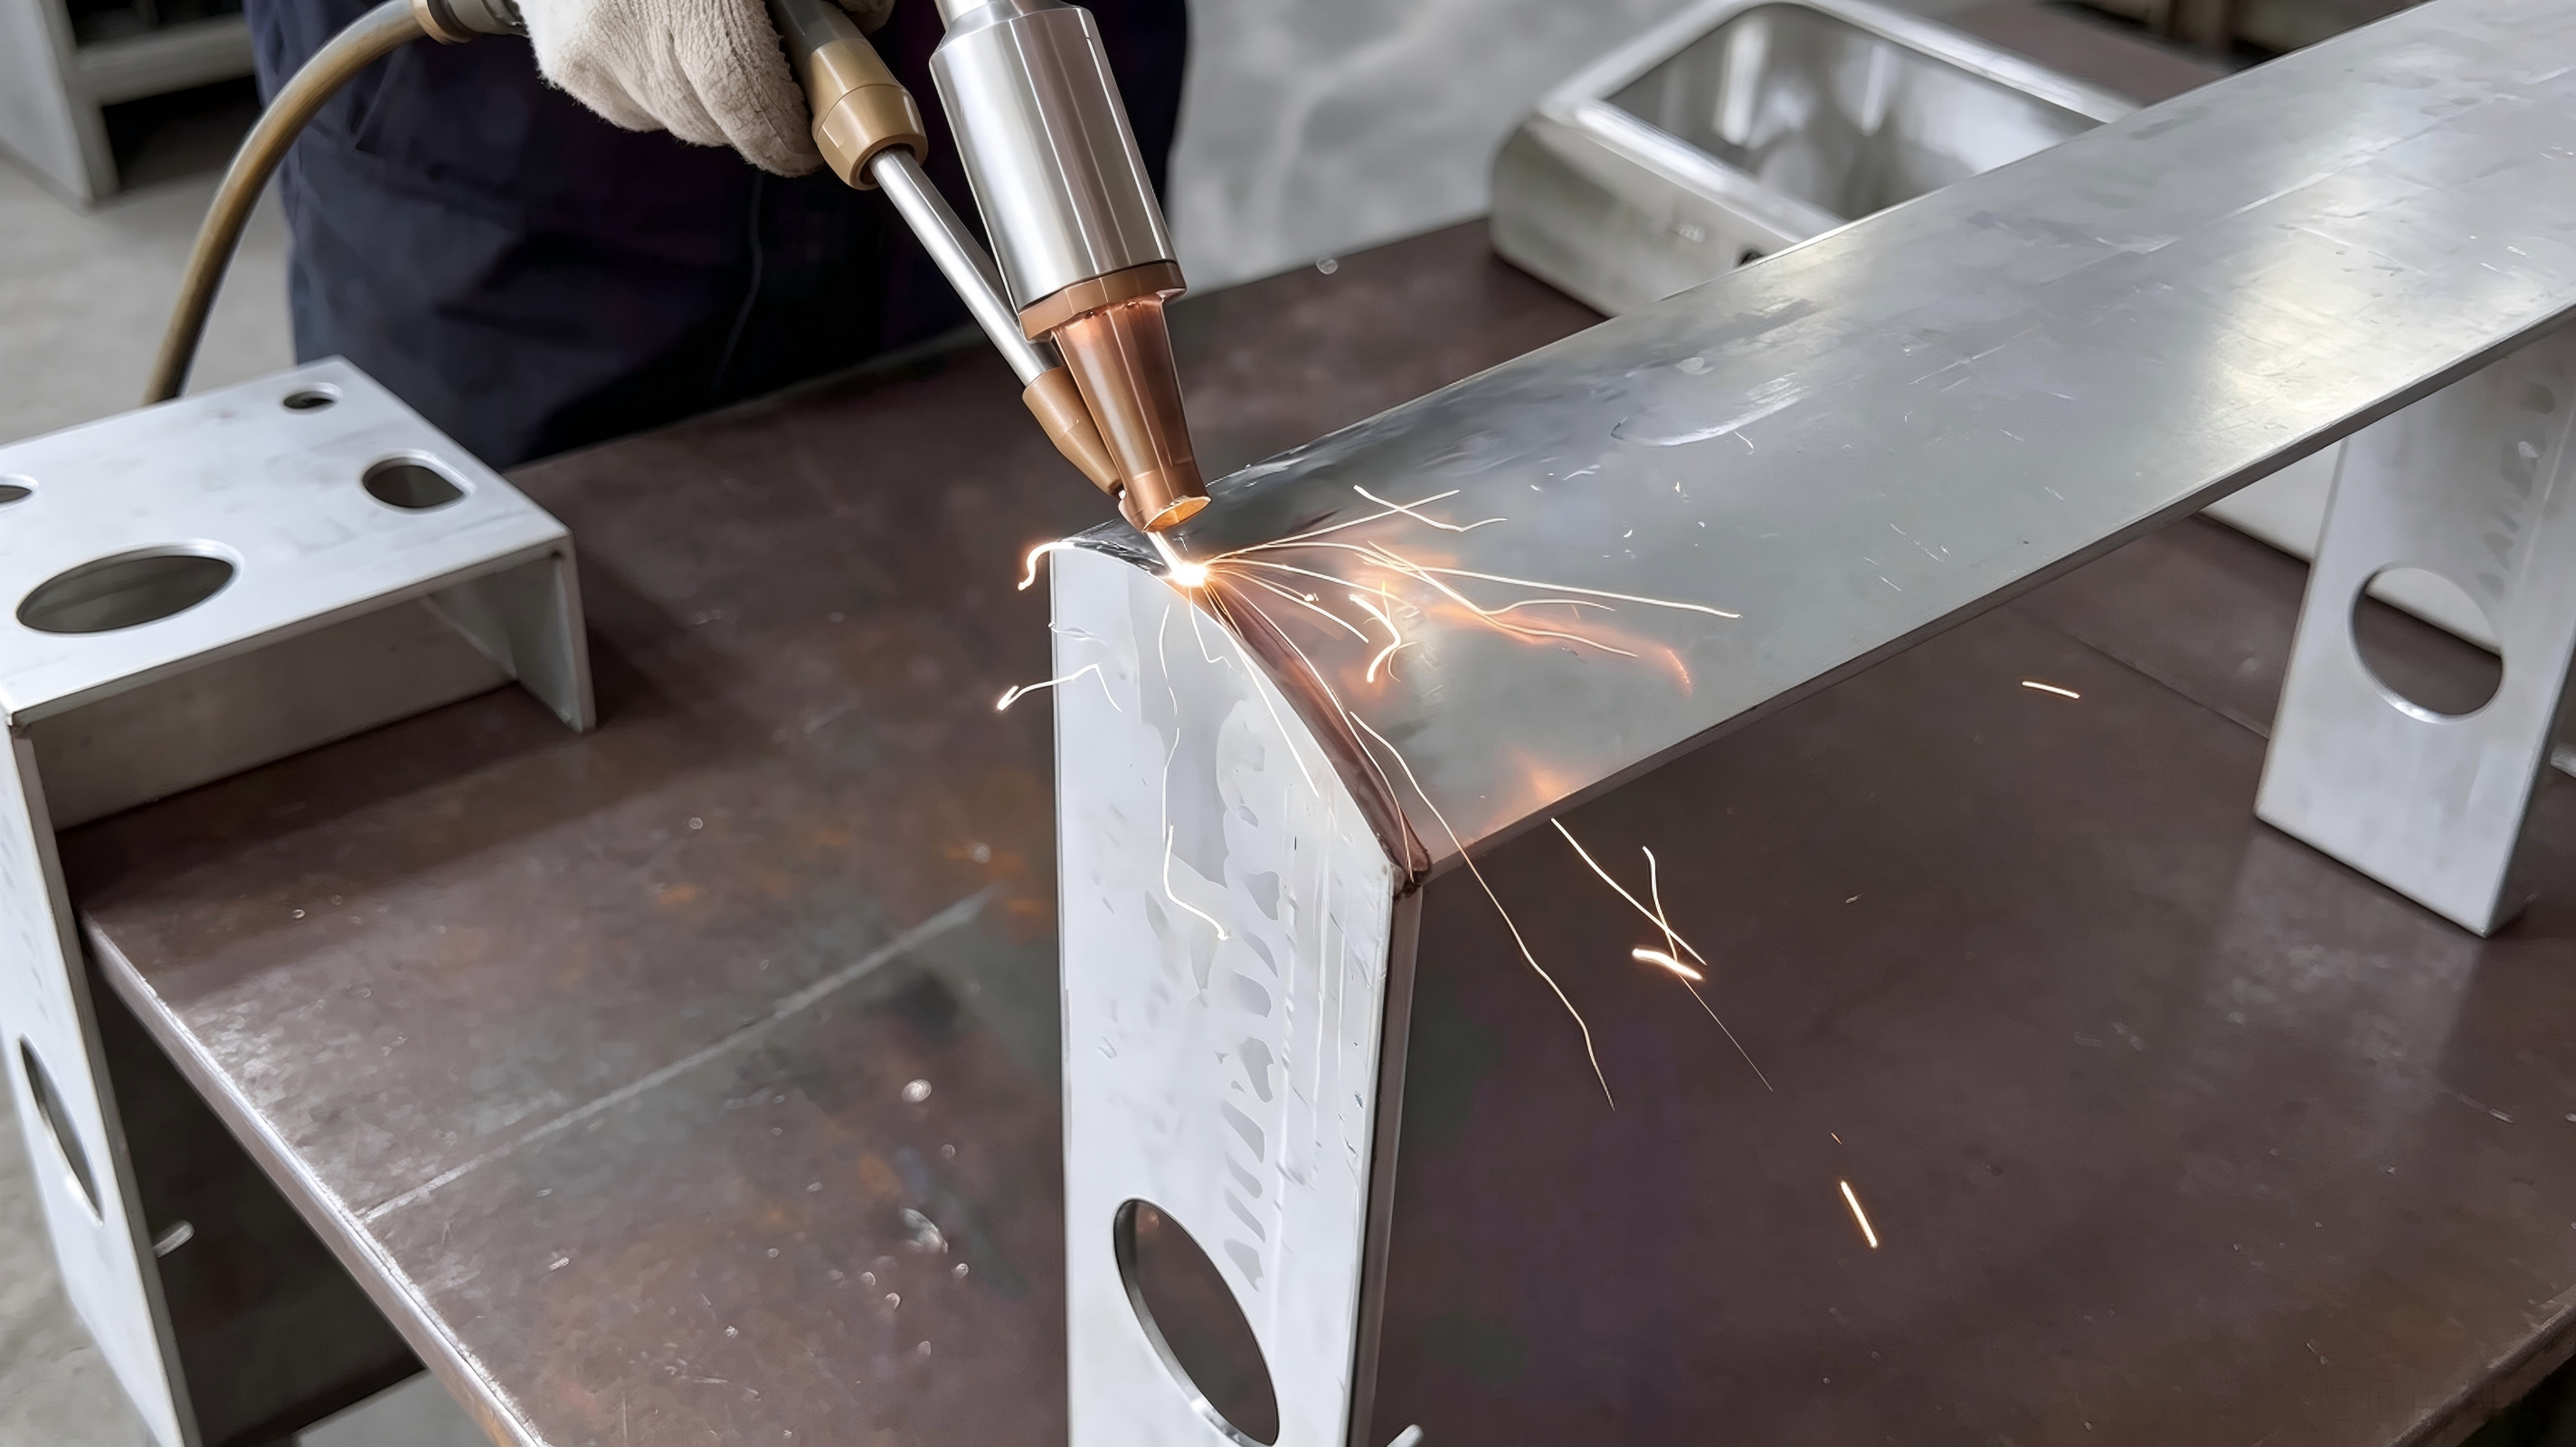
При выполнении лазерной сварки проволокой
Обычно используются мощные волоконные лазерные источники.
Лазеру не только нужна сварочная проволока, но также необходимо расплавить основной материал и сформировать эффект точечного отверстия, уникальный для лазерной сварки с глубоким проплавлением на основном материале, образуя более глубокую ванну расплава. Компоненты сварочной проволоки и компоненты основного металла полностью смешиваются, образуя новую смешанную ванну расплава. может быть выбран для добавления в процесс сварки, чтобы улучшить трещиностойкость, усталостную стойкость, коррозионную стойкость и износостойкость сварного шва на микроуровне.
Кроме того, с помощью лазерной проволочной сварки можно выполнять многопроходную многопроходную сварку, поскольку она обеспечивает сварку с глубоким проплавлением с эффектом точечного отверстия и позволяет добиться полного сплавления верхних и нижних слоев сварных швов, избегая серьезных дефектов несплавленных сварных швов, что позволяет сваривать соединения большой толщины.
С развитием технологии лазерной сварки и увеличением верхнего предела мощности лазера область применения лазерной сварки становится все более обширной:
Области применения лазерной сварки присадочной проволокой
1. Лазерная сварка алюминиевого сплава с начинкой проволокой.
2. Лазерная сварка разнородных металлов с начинкой проволокой.
3. Улучшение формирования сварного шва.
4. Сварка в узкий зазор с заполнением проволокой.
Среди них, для двух применений: улучшения формирования сварного шва и сварки проволокой с узким зазором, мы используем реальные примеры применения, чтобы оценить эффект лазерной сварки.
Улучшение формирования сварного шва
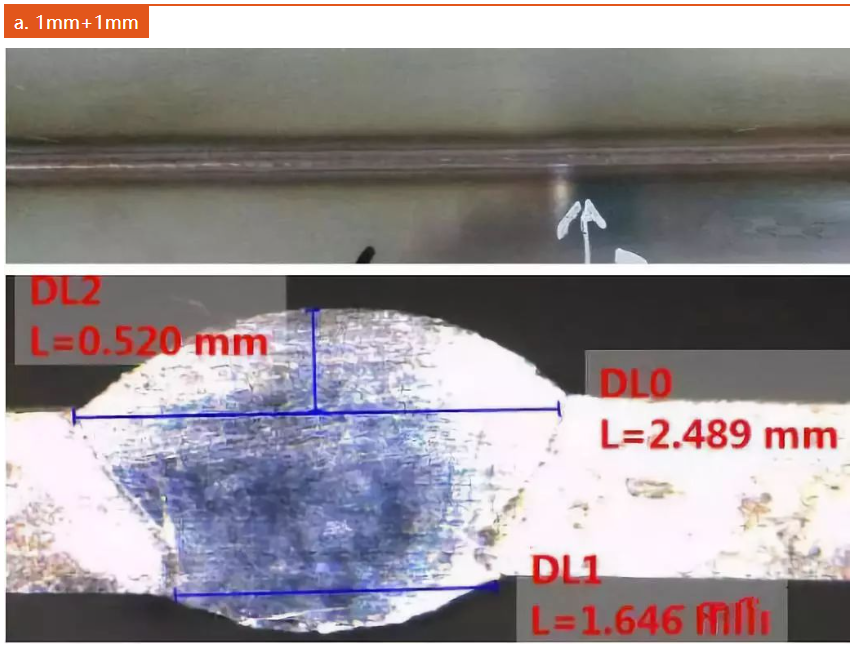
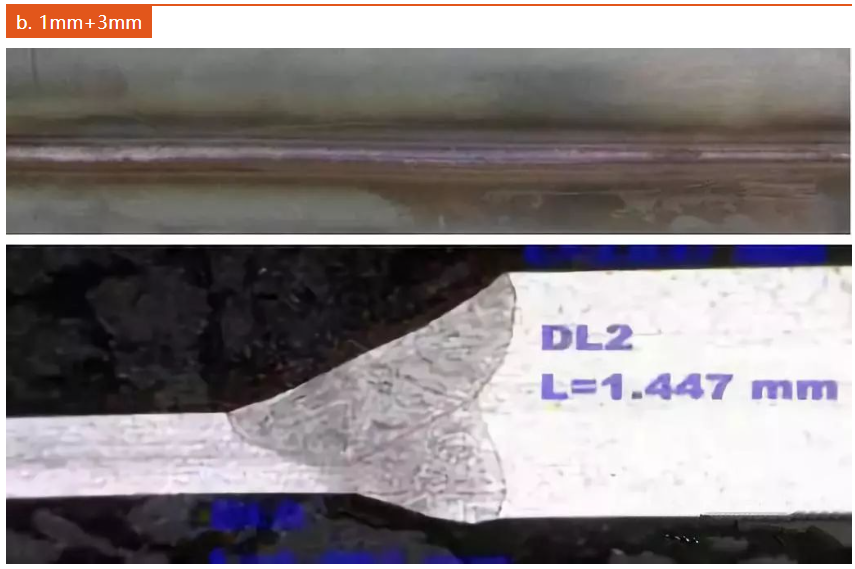
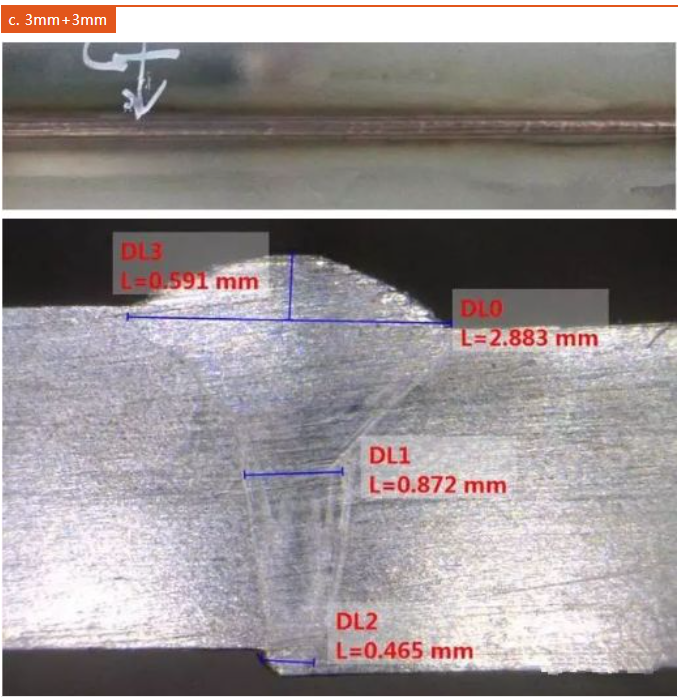
Требования: сварка нержавеющей стали толщиной 1 мм и 3 мм, сварной шов не должен иметь пор и иметь хорошую форму.
Оборудование: непрерывный волоконный лазер Raycus 4000W (диаметр сердцевины волокна 200 мкм), механизм подачи проволоки, сварочная головка.
Параметры процесса: как показано в следующей таблице.
| Толщина соединения (мм) | Мощность лазера (Вт) | Скорость сварки (мм/с) | Скорость подачи проволоки (м/мин) | Расфокусировка (мм) |
| 1мм+1мм | 2500 | 35 | 1.2 | +5 |
| 3мм + 3мм | 4000 | 25 | 1.0 | +5 |
| 1мм+3мм | 3100 | 35 | 1,5 | +5 |
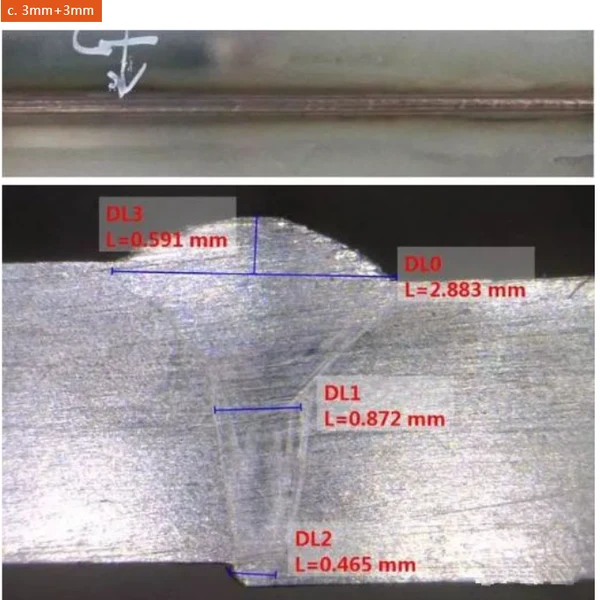
Результат: Формирование хорошее, в сварном шве нет пор, как показано на рисунке ниже. Формирование сварного шва и морфология поперечного сечения показаны на рисунке ниже.
Многопроходная сварка лазерной проволокой в узкий зазор
Требования: сварка листов морской стали Q345 толщиной 18 мм, требующая меньшей пористости сварного шва, отсутствие несплавленных соединений, прочность соединения на растяжение выше, чем у основного материала, и лучшее формирование сварного шва.
Оборудование: непрерывный волоконный лазер Raycus 6000W (диаметр сердцевины волокна 400 мкм), механизм подачи проволоки, сварочная головка.
Параметры процесса: сварной шов должен иметь канавки, размер канавок показан на рисунке ниже.
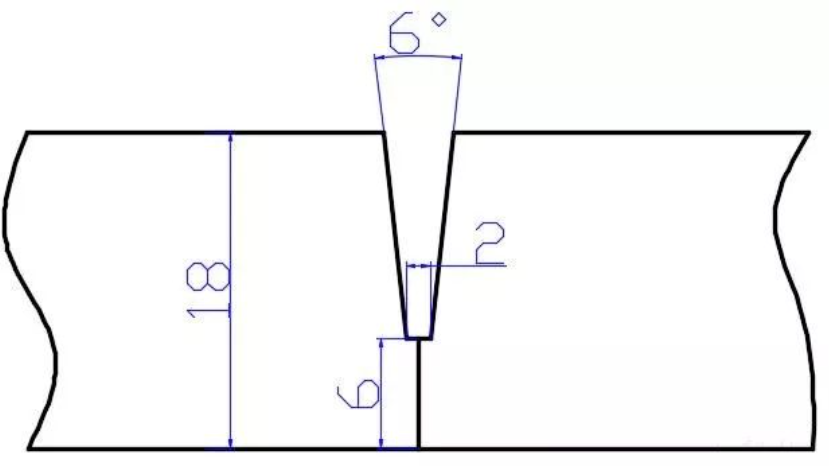
Другие параметры процесса сварки показаны в следующей таблице.
| Последовательность | Мощность лазера (Вт) | Скорость сварки (мм/с) | Скорость подачи проволоки (м/мин) | Расфокусировка (мм) |
| 1 | 6000 | 20 | 4 | +4 |
| 2 | 5000 | 20 | 6 | +10 |
| 3 | 5000 | 20 | 6 | +10 |
| 4 | 5000 | 15 | 6 | +10 |
| 5 | 6000 | 15 | 6 | +15 |
Результат: Формовка хорошая, неполного провара нет, в сварном шве практически нет пористости, как показано на рисунке ниже. Испытание на растяжение доказывает, что сварной шов в основном материале разрушается, что указывает на то, что прочность соединения на разрыв выше, чем у основного материала.
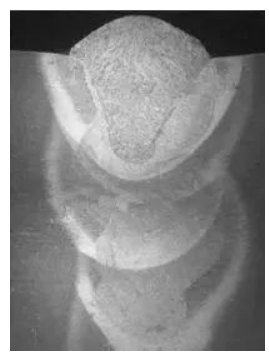
Металлографическая схема поперечного сечения шва
При сварке лазерной проволокой стыковых соединений обычно используемых материалов, чтобы улучшить формирование сварного шва, обычно рекомендуется, чтобы диаметр лазерного источника и сердцевины волокна, а также конфигурация сварочной головки обеспечивали диаметр сфокусированного пятна от 0,4 мм до 0,6 мм, а сварочная проволока должна быть соответствующего сорта.