Купить лазерный сварочный аппарат 1500w: практические задачи для современного производства
2026-09-04
В промышленном производстве качество металлического соединения всё чаще оценивается не только по прочности готового шва. Для предприятия важны стабильность геометрии детали, контролируемая глубина проплавления, минимальная зона термического влияния, возможность повторения одного и того же технологического результата и снижение объёма последующей обработки. Именно поэтому лазерная сварка постепенно занимает более заметное место в операциях, где традиционные методы не всегда позволяют одновременно обеспечить точность и производительность.
Запрос купить лазерный сварочный аппарат 1500w обычно возникает у предприятий, которым требуется универсальное решение для обработки листового металла, корпусов, рам, трубных элементов и небольших сборочных деталей. Однако выбор оборудования разумно начинать не с самой мощности, а с анализа реальной технологии: какие материалы используются, какой характер имеют соединения, насколько важен внешний вид шва, предусматривается ли ручная работа или автоматизированная линия и какие методы контроля применяются после сварки.
Почему именно технология лазерной сварки становится востребованной
Волоконный лазер формирует концентрированный поток оптической энергии и направляет его через оптическую систему непосредственно в область соединения. При достижении необходимой плотности энергии металл локально нагревается и расплавляется. После перемещения луча расплавленная зона быстро кристаллизуется, формируя сварное соединение.
В зависимости от режима работы процесс может протекать преимущественно за счёт теплопроводности либо в режиме глубокого проплавления. Во втором случае формируется узкая зона взаимодействия луча с металлом, позволяющая получать значительную глубину проплавления при относительно локализованном тепловом воздействии.
Для инженера это важно прежде всего потому, что изменение мощности, скорости перемещения, положения фокуса, характера колебания луча, подачи защитного газа и присадочного материала непосредственно влияет на геометрию сварочной ванны.
Поэтому лазерная сварка — это не просто замена одного сварочного источника другим. Она требует технологической настройки и контроля совокупности параметров.
Металлообработка: контроль деформации и геометрии
В обычном цехе металлообработки значительную часть работ составляют корпуса, кожухи, кронштейны, панели, рамы и различные элементы из углеродистой или нержавеющей стали. Для таких деталей проблема часто заключается не в самом получении соединения, а в сохранении исходной геометрии.
Избыточное тепловложение может привести к короблению тонкого листа. После сварки приходится выполнять выравнивание, шлифование или другие корректирующие операции. При лазерном процессе энергия концентрируется в сравнительно небольшой области, поэтому технологу проще контролировать тепловое воздействие.
При этом узкий сварной шов не означает автоматического отсутствия дефектов. Необходимо правильно подготовить кромки, обеспечить стабильное положение деталей и подобрать режим под конкретный металл. Контроль может включать визуальную оценку, измерение геометрии шва, проверку проплавления на контрольных образцах и, в зависимости от назначения изделия, неразрушающие методы контроля.
Для производственного предприятия это особенно актуально при серийном выпуске: однажды отработанный режим можно закрепить в технологической документации и использовать как основу для повторяемого процесса.
Автомобилестроение: когда важна локальность нагрева
Автомобильное производство и ремонт металлических элементов предъявляют повышенные требования к геометрии соединяемых деталей. Панели кузова, кронштейны, элементы рамных конструкций и различные вспомогательные компоненты могут иметь относительно небольшую толщину, а их последующая обработка должна оставаться минимальной.
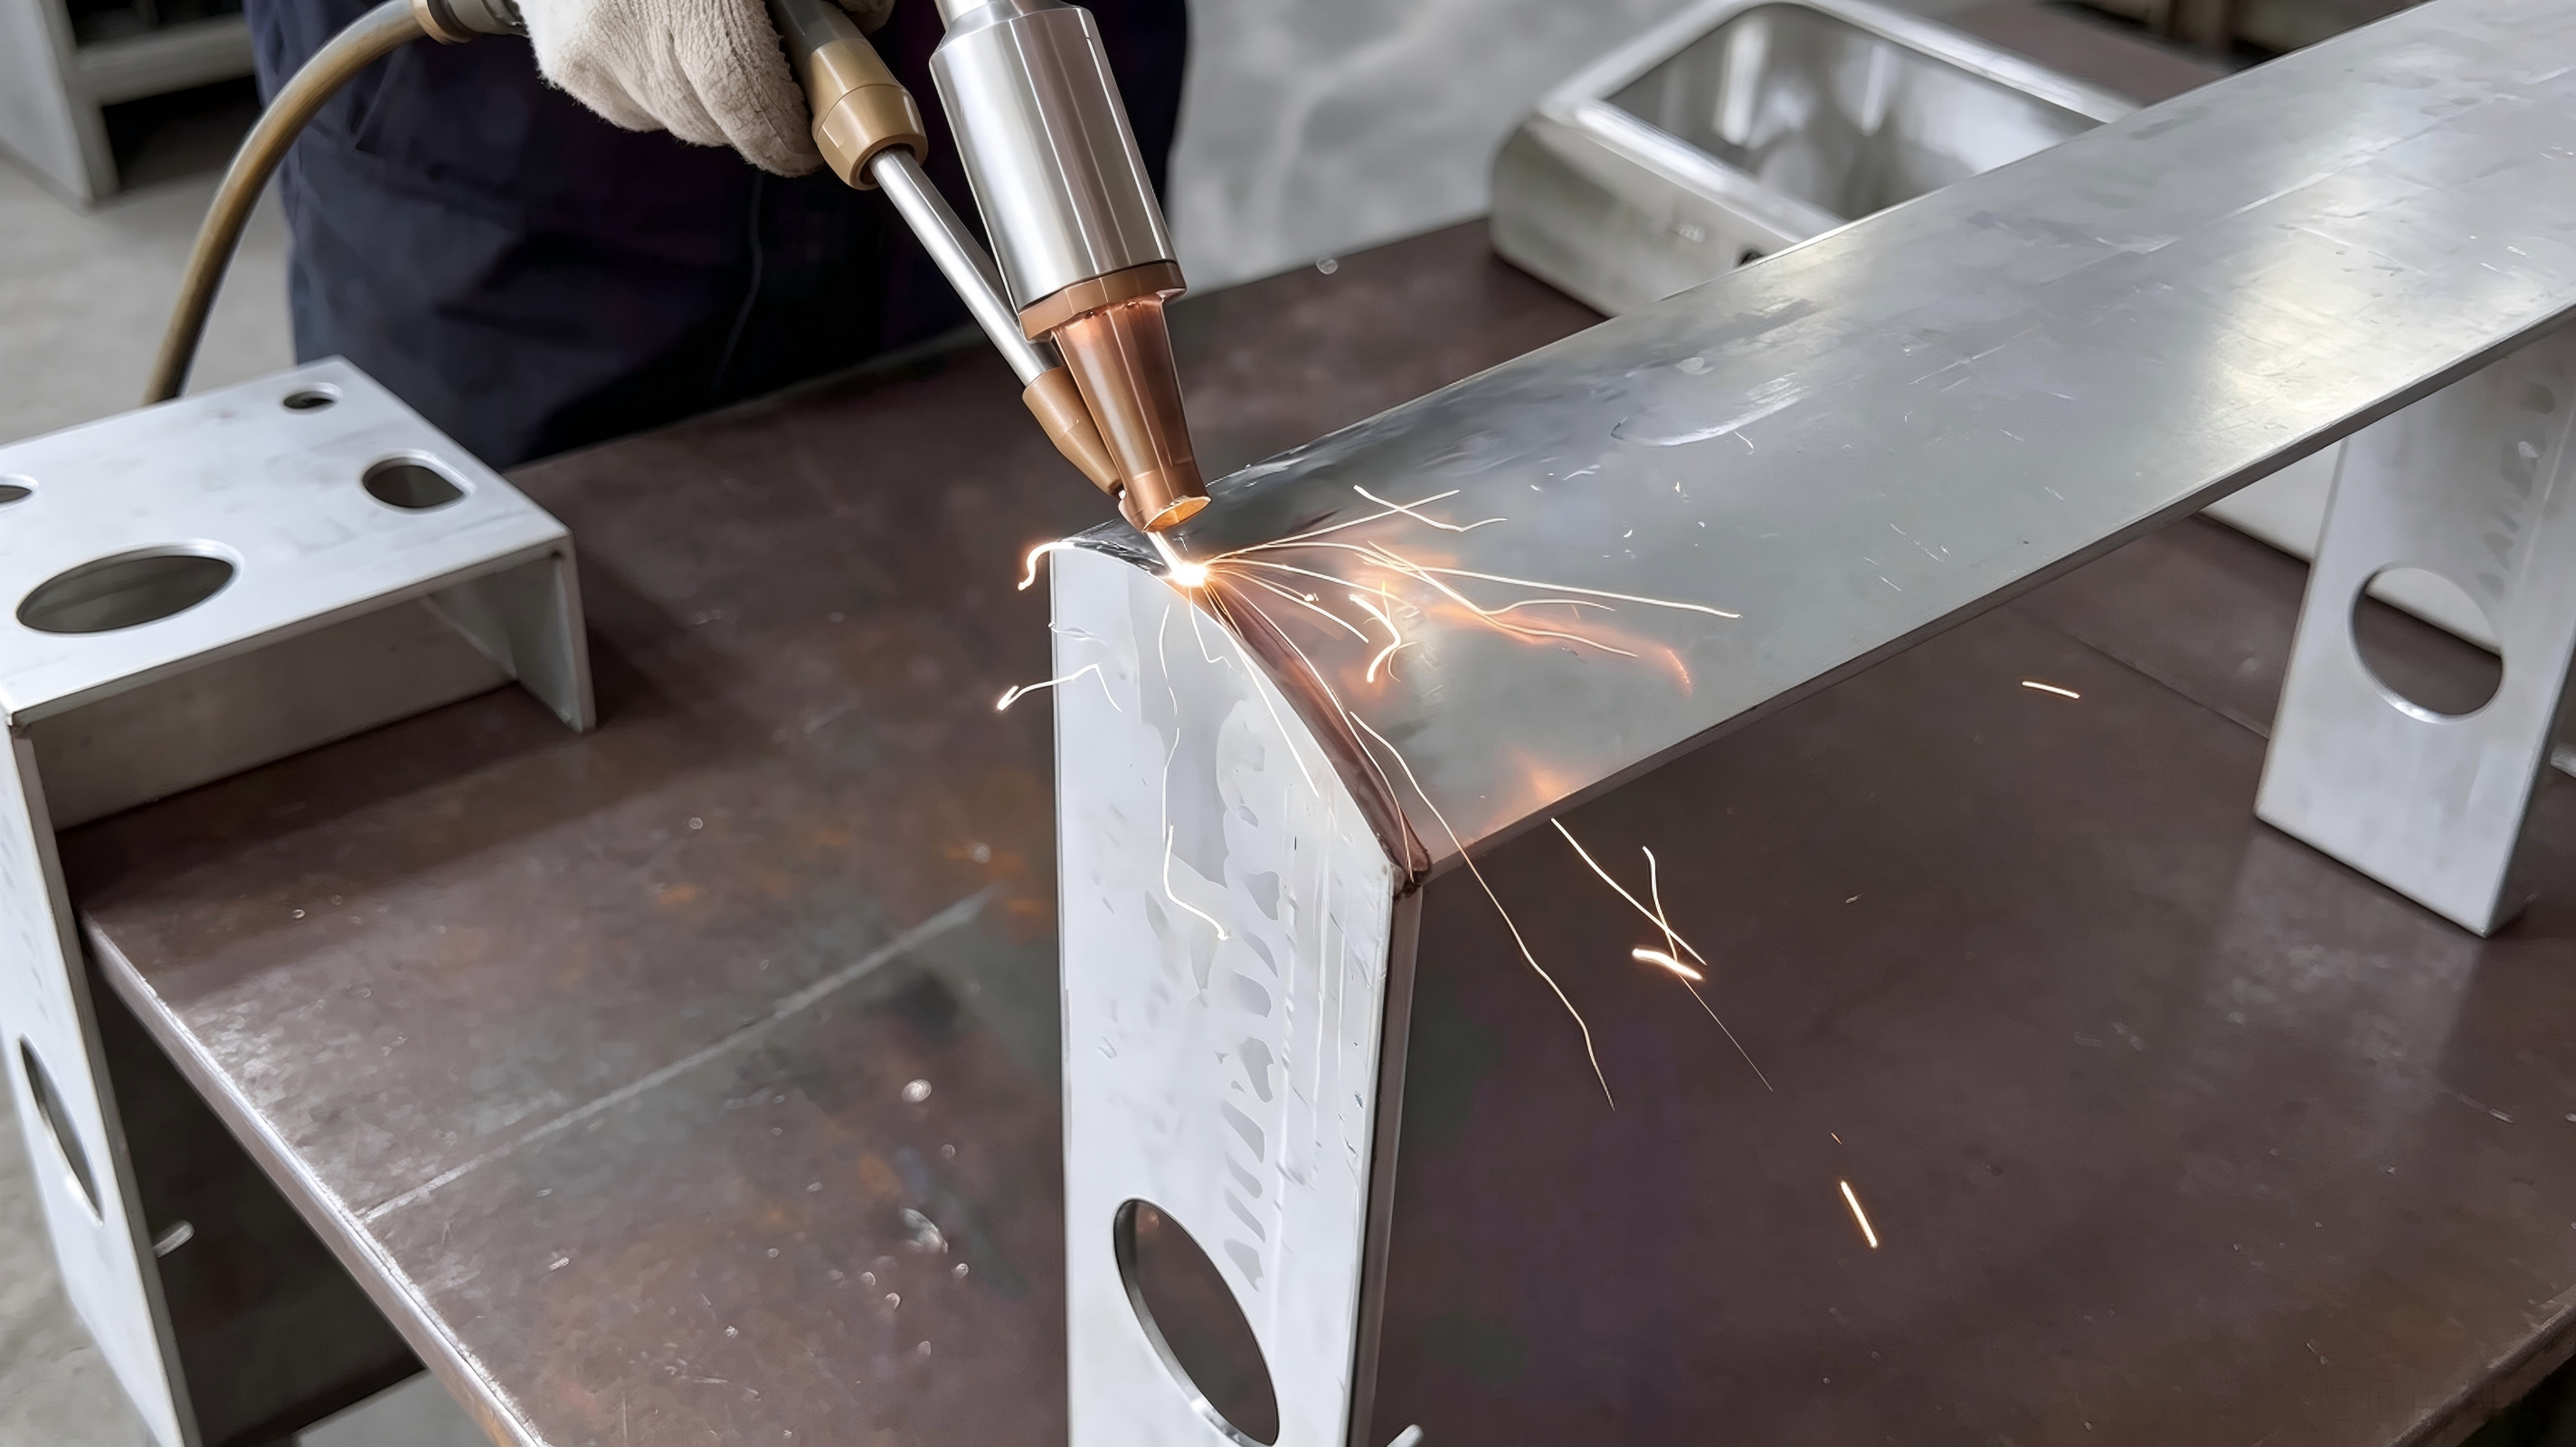
Здесь лазерный сварочный аппарат 1500w может рассматриваться как инструмент для выполнения локальных соединений, где необходимо ограничить распространение тепла за пределы рабочей зоны.
На практике технологическая схема начинается с фиксации деталей и проверки прилегания кромок. Затем выбирается положение фокуса и режим движения сварочной головки. Если соединение предусматривает зазор, может использоваться присадочная проволока. После сварки оцениваются внешний вид шва, наличие прожогов, пористости, подрезов и достаточность проплавления.
Особое значение имеет повторяемость. В автомобильном производстве даже небольшой разброс положения детали или параметров процесса способен привести к различиям между изделиями. Поэтому ручная лазерная сварка может быть промежуточным этапом перед внедрением автоматизированной сварки, роботизированной ячейки или системы с программируемой траекторией.
Пять минут технологического анализа перед покупкой
Если предприятие планирует купить лазерный сварочный аппарат 1500w, полезно провести предварительный технологический тест. Он позволяет определить не рекламные характеристики оборудования, а его реальную применимость к конкретным деталям.
Этап 1. Подготовка образцов
Для испытания используются реальные материалы предприятия. Желательно проверить не одну деталь, а несколько типовых соединений: стык, нахлёст, угловое соединение и наиболее сложный для производства участок.
Этап 2. Подбор режима
Технолог последовательно изменяет мощность, скорость перемещения, положение фокуса и параметры подачи защитного газа. При необходимости проверяется работа с присадочным материалом.
Этап 3. Оценка сварочной ванны
Контролируются стабильность формирования шва, его ширина, глубина проплавления и наличие признаков нестабильного процесса.
Этап 4. Проверка поперечного сечения
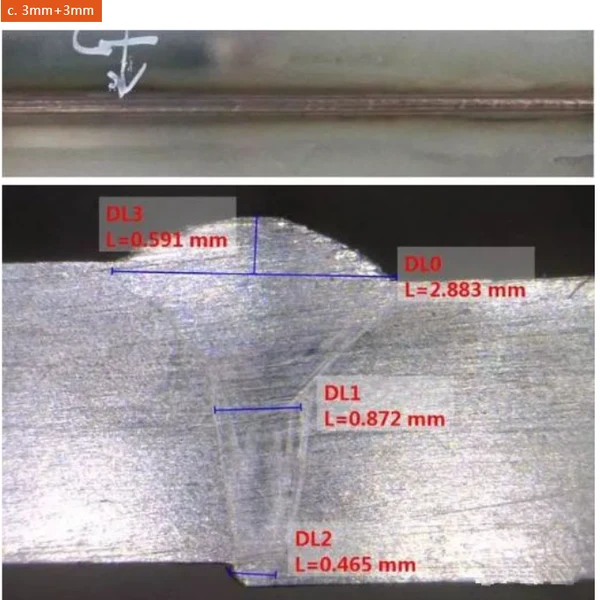
Для ответственных деталей контрольный образец может быть разрезан и исследован в сечении. Такой подход позволяет увидеть реальную форму проплавления и оценить влияние режима на структуру соединения.
Этап 5. Проверка геометрии
После сварки измеряется изменение формы детали. Для тонколистовых изделий этот показатель может оказаться не менее важным, чем внешний вид самого шва.
Именно такой подход помогает связать характеристики промышленного лазерного оборудования с реальной задачей производства.
Пять отраслей, где требования к шву различаются
Производство сантехники и металлической фурнитуры
В изготовлении смесителей, металлических корпусов, декоративных элементов и вспомогательной фурнитуры большое значение имеют внешний вид соединения и минимальный объём последующей обработки. Нержавеющая сталь требует особенно внимательного отношения к чистоте поверхности, защитному газу и тепловому режиму.
Производство кухонного оборудования
Корпуса, панели, мойки, рабочие ёмкости и элементы профессионального кухонного оборудования часто изготавливаются из нержавеющей стали. Здесь сварной шов должен сочетать механическую целостность с приемлемой визуальной геометрией.
Локальный характер лазерного нагрева позволяет решать задачу уменьшения деформации, однако окончательный результат зависит от конструкции изделия и правильно разработанной технологии.
Прецизионная сборка
При производстве небольших металлических деталей для приборостроения и измерительной техники особенно важен контроль теплового воздействия. Нежелательное нагревание соседних компонентов способно изменить геометрию тонкой детали или создать дополнительные технологические сложности.
Поэтому в таких процессах лазерный сварочный аппарат 1500w рассматривается не только как источник энергии, но и как часть более широкой системы оптического и технологического контроля.
Электротехническое производство
Для предприятий, выпускающих металлические шкафы, корпуса, монтажные элементы и конструкции для электротехнического оборудования, лазерная сварка может использоваться на отдельных этапах изготовления металлических узлов.
Для энергетических компаний, сетевых организаций, проектных институтов и высоковольтных лабораторий подобная технология особенно интересна не как средство непосредственной сварки электроизоляционных элементов, а как инструмент производства металлических корпусов, рам, защитных конструкций, монтажных деталей и специализированного оборудования.
Оборудование и приборостроение
Производители промышленной автоматики, измерительных приборов и испытательных установок сталкиваются с большим количеством небольших металлических соединений. Здесь особенно важны точность позиционирования, стабильность процесса и возможность интеграции лазерной сварочной головки в автоматизированную производственную систему.
Фокус не только на мощности, но и на технологической системе
Номинальные 1500 Вт сами по себе не определяют качество сварного соединения. На результат влияют оптическая система, сварочная головка, система охлаждения, управление параметрами, защитный газ, качество подготовки поверхности, способ фиксации деталей и квалификация оператора.
В промышленном применении всё большее значение получает принцип оптоэлектронной интеграции. Лазерный источник, оптика, система управления, механика перемещения и средства контроля должны работать как единый технологический комплекс.
Следующим этапом становится автоматизация сварки. Для серийного производства это может означать установку сварочной головки на роботизированный манипулятор, координатную систему или специализированную автоматическую линию. Такой подход позволяет заранее задавать траекторию, скорость и последовательность операций, а затем контролировать стабильность процесса.
Что учитывать поставщикам и промышленным закупщикам
Для оптовиков, дилеров, OEM-партнёров и международных закупщиков при выборе оборудования целесообразно учитывать не только цену самого аппарата. Важнее заранее определить предполагаемые материалы, диапазон типовых деталей, режим эксплуатации, требования к охлаждению, доступность расходных компонентов и возможность интеграции в существующую производственную инфраструктуру.
Предприятиям металлообработки имеет смысл оценивать оборудование непосредственно на собственных образцах. Производителям кухонного и сантехнического оборудования следует отдельно проверять внешний вид соединений. Автомобильным предприятиям — геометрическую стабильность и повторяемость. Приборостроительным компаниям — возможность точного позиционирования и контроля теплового воздействия.
Для компаний, ориентированных на купить лазерный сварочный аппарат 1500w для дальнейшего развития производственного участка, такой технологический аудит значительно полезнее выбора оборудования только по номинальной мощности.
Тенденция: от отдельного аппарата к цифровому сварочному участку
Современное развитие лазерной обработки металла связано не только с увеличением мощности источников. Более существенным направлением становится управление технологией: сохранение режимов, автоматизация траекторий, контроль положения луча, интеграция оборудования с производственными системами и переход от ручных операций к программируемым сварочным ячейкам.
В этой логике лазерная сварка становится частью более крупной концепции цифрового производства. Развитие центров промышленной кооперации и технологических кластеров, включая направление «Оптическая долина» и производство в Ухане, которое может быть обозначено как направление «Ухань Ду Я», также показывает растущий интерес промышленности к фотонике, волоконным лазерам и оптоэлектронным системам.
Для предприятий, работающих с металлическими конструкциями, энергетическим оборудованием, испытательными установками и промышленными приборами, это означает постепенное смещение акцента от отдельной сварочной операции к оптимизации всей цепочки изготовления.
Инженерный вывод
Выбор оборудования мощностью 1500 Вт имеет смысл тогда, когда он соответствует конкретной производственной задаче. Главное преимущество лазерной технологии заключается не в самой цифре мощности, а в возможности точно концентрировать энергию в зоне соединения и управлять процессом плавления.
При грамотной настройке это помогает контролировать глубину проплавления, уменьшать нежелательное тепловое воздействие, получать стабильную геометрию соединения и создавать основу для автоматизации сварочных операций.
Поэтому решение купить лазерный сварочный аппарат 1500w целесообразно принимать после анализа реальных материалов, конструкции деталей, требований к сварному шву и методов контроля. Для металлообработки, автомобилестроения, производства сантехники и кухонного оборудования, приборостроения и изготовления электротехнических конструкций такой подход позволяет рассматривать лазерную сварку не как модную замену традиционному оборудованию, а как инструмент последовательного совершенствования производственной технологии.